

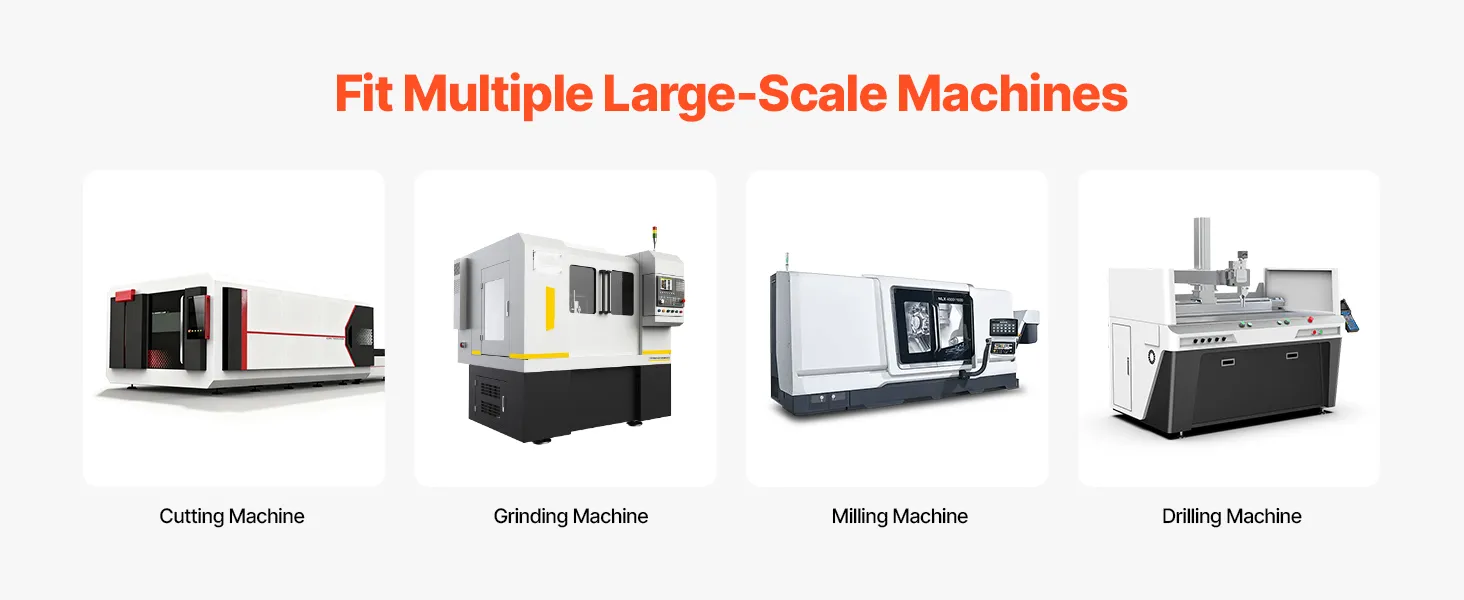
Wałki liniowe VEVOR, 25 x 1000 mm, wał precyzyjny ze stali węglowej SFC25, nierdzewny i o wysokiej precyzji, wał o wysokiej twardości, pręt okrągły do maszyn tnących, szlifujących, frezujących i wiertniczych, opakowanie 2 szt.

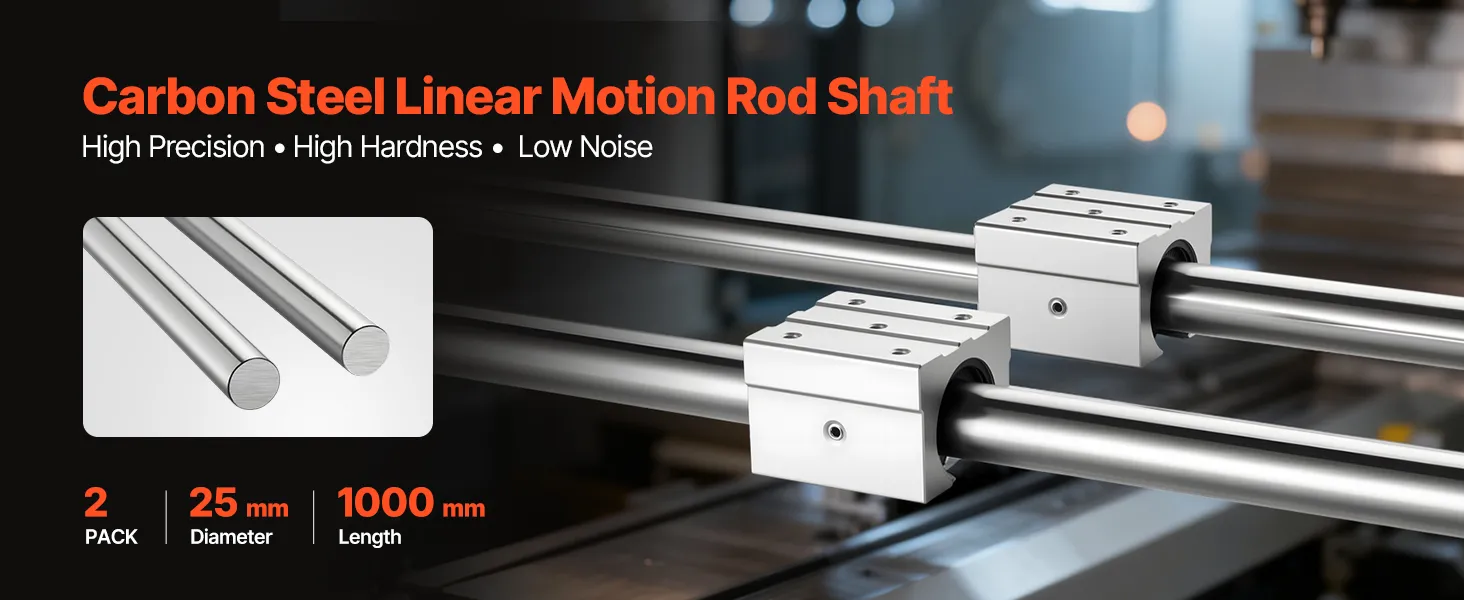
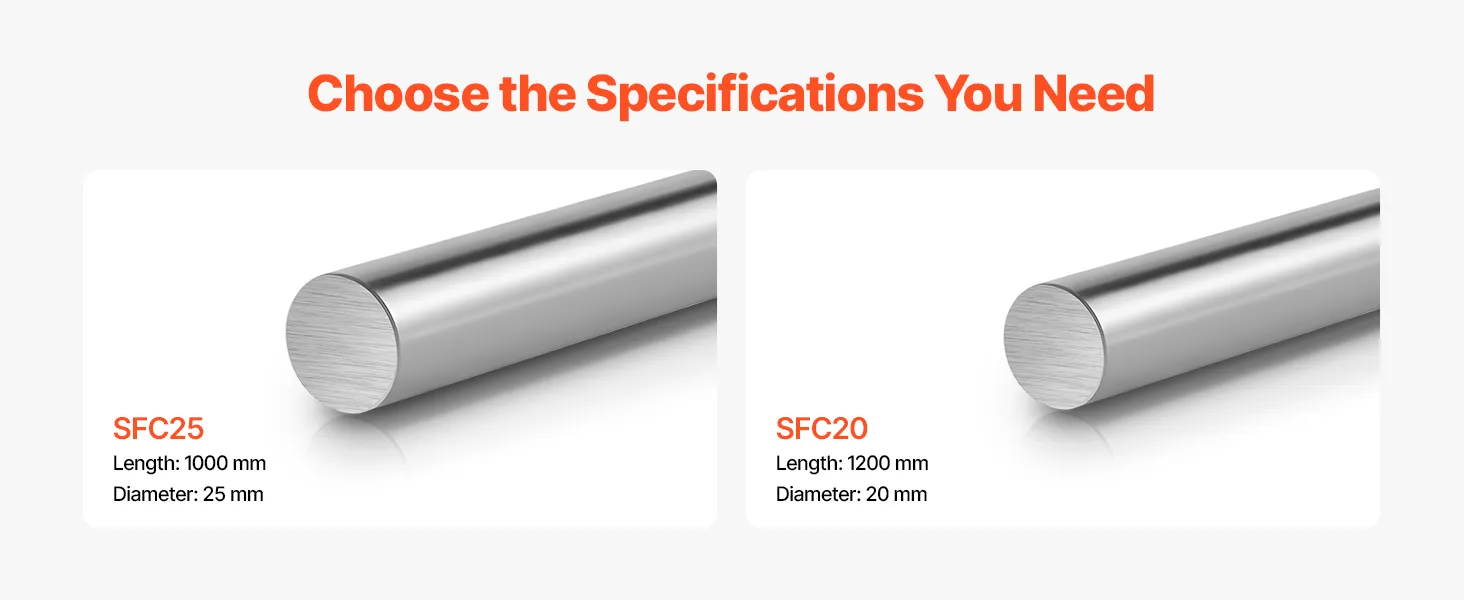
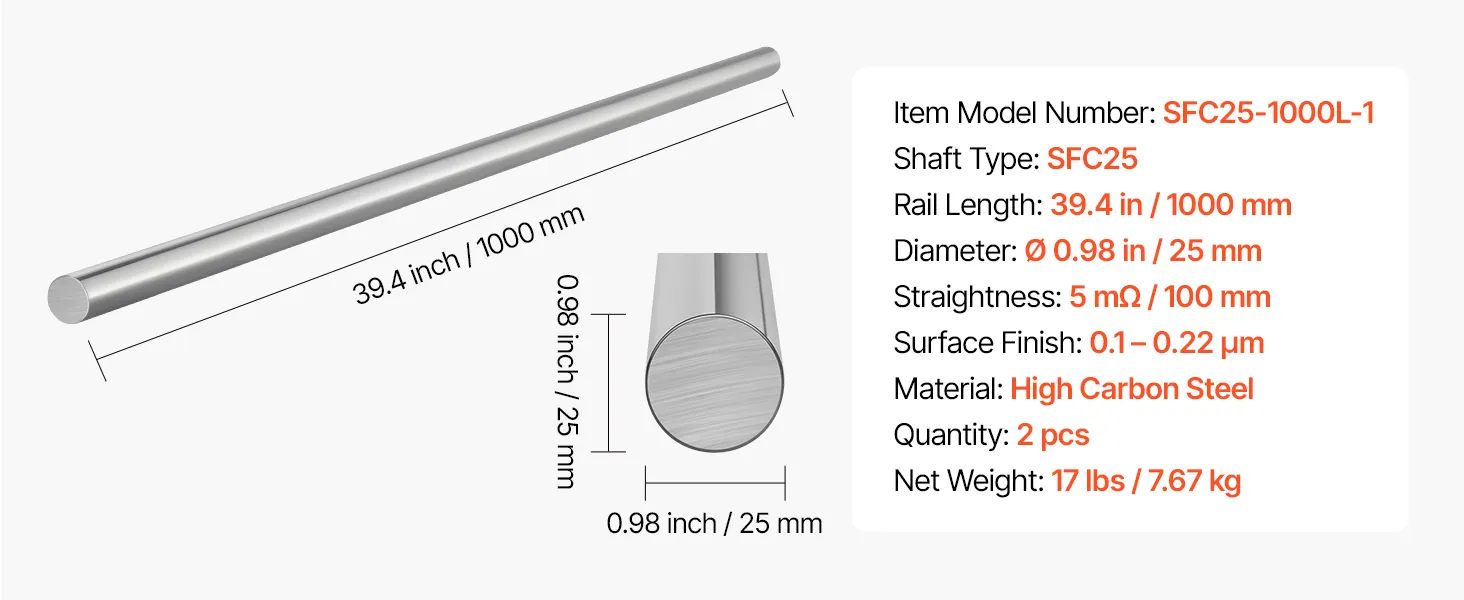
- Dwuczęściowe wałki liniowe: Ten zestaw zawiera dwa wałki liniowe o średnicy 25 mm (0,98 cala) i długości 1000 mm (39,4 cala). Ich wysoka kompatybilność pozwala na bezproblemową integrację z różnymi prowadnicami liniowymi i maszynami, zapewniając płynny i stabilny ruch w zastosowaniach przemysłowych.
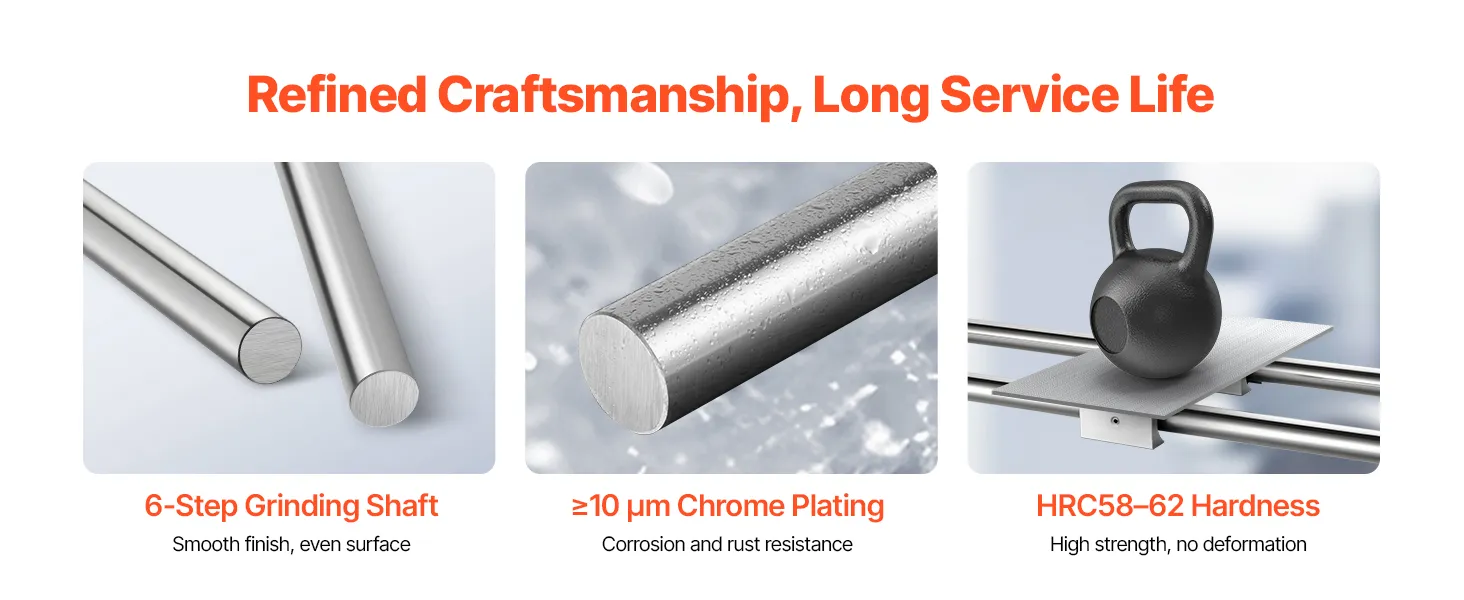
- Wał wykonany z hartowanej stali węglowej: Wał prowadnicy liniowej wykonany jest ze stali węglowej o twardości HRC 58–62, co zapewnia wyjątkową wytrzymałość i sztywność zginania nawet przy dużych obciążeniach. Gwarantuje to stałą dokładność w systemach automatyki i mechaniki.
- Ochrona przed rdzą i korozją: Powierzchnia wału liniowego jest pokryta warstwą galwaniczną o grubości ≥10 μm, która zapobiega korozji i rdzewieniu, dzięki czemu wał nadaje się do długotrwałego stosowania w wilgotnych środowiskach, takich jak piwnice.
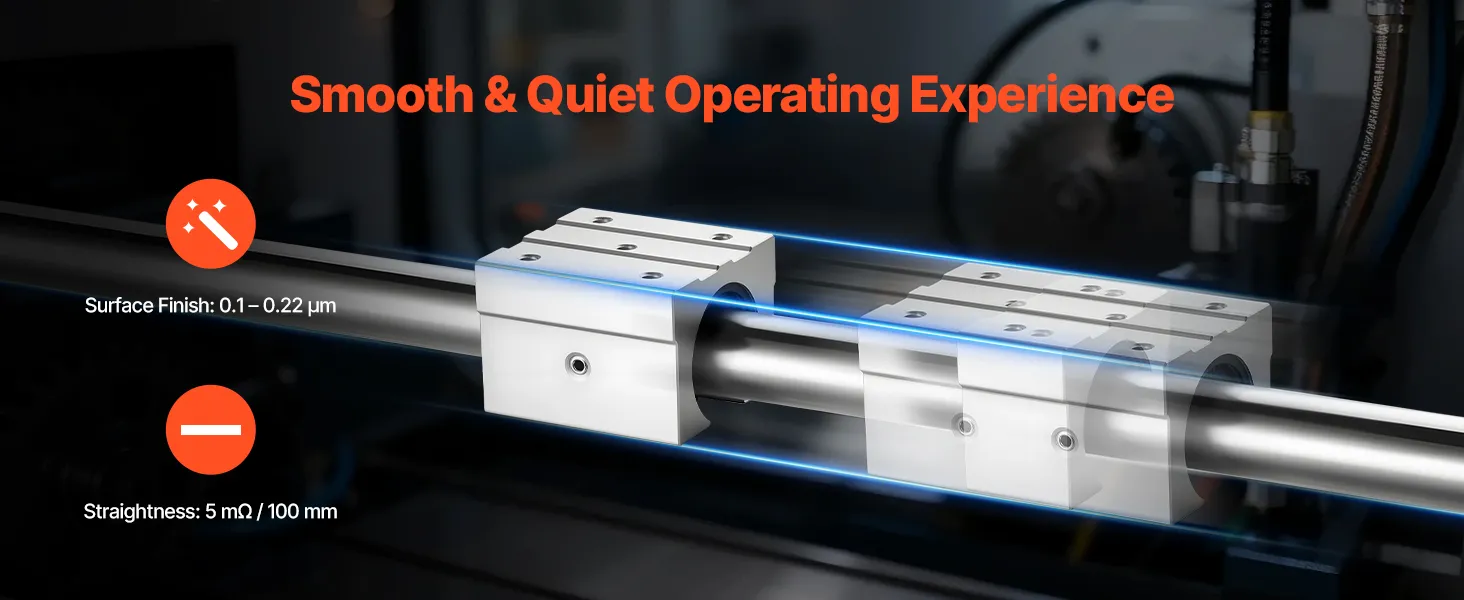
- Wysoka precyzja ruchu liniowego: Precyzyjny wał jest wytwarzany w sześcioetapowym procesie szlifowania, co pozwala na uzyskanie powierzchni o dokładności 0,1–0,22 μm i prostoliniowości 5 mΩ (100 mm), co gwarantuje niezawodną i powtarzalną ścieżkę ruchu przez długi czas.
- Szeroka kompatybilność: Idealne do frezarek CNC, tokarek, giętarek, systemów spawania laserowego i innych samodzielnie budowanych systemów zautomatyzowanych. Te wałki liniowe nadają się również do dużych systemów przemysłowych, takich jak ramiona robotów i ciągarki do drutu.
Najczęściej Kupowane Razem
Recenzji
- 100%
- 0%
- 0%
- 0%
- 0%
 Odin D Modes
 Ro*** Odin
O tej pozycji


Stal węglowa HRC58–62 zapewniająca doskonałą twardość i odporność na odkształcenia
Wał ze stali węglowej SFC25, z którego wykonano wałek liniowy VEVOR, charakteryzuje się twardością Rockwella na poziomie HRC58–62. Dzięki temu zakresowi twardości wałek charakteryzuje się doskonałą odpornością na zużycie spowodowane wielokrotnymi cyklami obciążenia, wgnieceniami powierzchni spowodowanymi kontaktem z łożyskami oraz trwałymi odkształceniami pod wpływem naprężeń promieniowych i osiowych powstających podczas cięcia, szlifowania, frezowania i wiercenia. Podczas długotrwałej eksploatacji wałek zachowuje swój kształt, co ma kluczowe znaczenie dla zachowania dokładności ruchu przez cały okres eksploatacji maszyny.
Dodatkowo, wysoka twardość wału spowalnia degradację powierzchni w strefie styku łożyska. Obszar styku poddawany jest skoncentrowanym naprężeniom, gdy blok łożyska stale porusza się wzdłuż wału. Aby zapewnić ścisłe osadzenie łożyska i płynny ruch, niezbędne w precyzyjnych maszynach, twardsza powierzchnia jest odporna na wżery i mikrodeformacje w tych miejscach.
Wałek szyny liniowej z powłoką chromową o grubości 10 μm+ zapewniającą ochronę antykorozyjną w trudnych warunkach
Warstwa chromu galwanicznego na każdym wałku szyny liniowej w tym zestawie ma grubość ponad 10 mikrometrów. Powłoka ta pomaga chronić powierzchnię stali węglowej przed wilgocią, kondensacją i wilgocią panującą w zewnętrznych obudowach maszyn, na posadzkach przemysłowych i w warsztatach piwnicznych. Bez tego zabezpieczenia, wały ze stali węglowej szybko rdzewieją powierzchniowo w wilgotnych środowiskach, co powoduje szorstkość strefy styku łożyska i prowadzi do zakleszczania się, hałasu i zwiększonego zużycia łożyska.
Dodatkowo, w porównaniu z gołą stalą, warstwa chromu tworzy gładszą, mniej tarciową powierzchnię. Ta cecha zmniejsza opory toczenia, jakie napotyka wózek podczas pracy maszyny, i bezpośrednio przyczynia się do cichszego i bardziej płynnego przesuwu bloku łożyska. Spójność wykończenia końcowego w przypadku precyzyjnych prac, takich jak cięcie laserowe i grawerowanie CNC, zależy bezpośrednio od jakości powierzchni wału.
Średnica 25 mm zapewnia większą sztywność i nośność w zastosowaniach średnio-ciężkich
Pręt SFC25 ma średnicę 25 mm, czyli o jeden rozmiar większą niż standardowy 20 mm, i oferuje większą nośność oraz sztywność przekroju poprzecznego. Przy większych obciążeniach wózka lub gdy bloki łożyskowe są bardziej oddalone od siebie wzdłuż wału szyny liniowej, większa średnica lepiej przeciwdziała ugięciu w połowie rozpiętości. Z tego powodu SFC25 jest lepszym rozwiązaniem dla maszyn z większymi wrzecionami lub pracujących z większymi siłami skrawania, gdzie wał 20 mm może wyraźnie ugiąć się pod wpływem naprężeń.
Oprócz bezpośredniej kompatybilności z komponentami dostępnymi na rynku, bez konieczności stosowania adapterów lub specjalnej obróbki, średnica 25 mm jest również zgodna ze standardowymi wymiarami bloku łożyskowego i zespołu podporowego SC25. Bez konieczności zamawiania komponentów na specjalne zamówienie, konstruktorzy maszyn mogą zmontować w pełni funkcjonalną oś liniową, łącząc te pręty z blokami łożyskowymi i podporami wału SC25.
Długość 1000 mm zapewniająca praktyczny ruch osi dla frezarek CNC, tokarek i frezarek
W przypadku maszyn średniej wielkości, długość 1000 mm (39,4 cala) zapewnia użyteczny zakres ruchu roboczego. Długość ta z łatwością pokrywa oś X lub Y frezarki CNC o zakresie roboczym 700–800 mm, biorąc pod uwagę lokalizację podpór końcowych i bloków łożyskowych. W przypadku większości obrabianych przedmiotów o skali warsztatowej, 1000 mm to odpowiednia długość prowadnicy na suportach tokarki lub frezarki, bez konieczności stosowania połączeń wałów lub przedłużek.
W przypadku kompletnego, jednoosiowego systemu prowadzenia liniowego, zestaw dwóch prętów zawiera oba równoległe wałki. Ta funkcja eliminuje konieczność oddzielnego zakupu różnych prętów i zapewnia wszystko, czego potrzeba do kompletnej osi, w ramach jednego zakupu. Ponieważ każdy pręt ma tę samą średnicę i długość, para równoległa jest dopasowana, zapewniając niezawodną pracę w obu położeniach prowadzenia.
Precyzyjna średnica i prostoliniowość szlifu zapewniają dokładne dopasowanie łożysk i powtarzalne pozycjonowanie
Aby zapewnić równomierne dopasowanie do bloków łożyskowych SC25 na całej długości 1000 mm, średnica wału szyny liniowej prętowej jest precyzyjnie szlifowana. Podstawą powtarzalnego pozycjonowania jest jednolita średnica, która zapewnia, że blok łożyskowy jest poddawany takiemu samemu naprężeniu wstępnemu na całym odcinku ruchu. Wózek blokuje się i luzuje naprzemiennie podczas ruchu, a jeśli średnica ulega wahaniom, następuje zmiana położenia, co natychmiast obniża dokładność produkowanych części.
Podczas produkcji kontrolowana jest również prostoliniowość. Blok łożyskowy jest wypychany z zamierzonej ścieżki liniowej przez wał, który wygina się lub odchyla bocznie, powodując niedokładność pozycjonowania w każdym miejscu, w którym występuje odchylenie. Prostoliniowość wału jest równie kluczowa dla osiągnięcia pożądanej precyzji wyjściowej w zastosowaniach CNC i zautomatyzowanych, gdzie narzędzie musi podążać precyzyjnie zaprogramowaną ścieżką i zachować dokładność wymiarową.
Sfazowane końce zapewniające bezpieczną obsługę i płynny montaż bloku łożyskowego z wałkiem szyny liniowej
Każdy wałek ma oba końce sfazowane lub obrobione mechanicznie z lekkim ścięciem, aby wyeliminować ostrą krawędź cięcia i zapewnić płynne wprowadzenie do montażu bloków łożyskowych. Sfazowanie chroni powierzchnię wału i uszczelnienia łożyska przed uszkodzeniem podczas montażu, umożliwiając delikatne nasunięcie bloku łożyskowego na wał bez dotykania krawędzi. Precyzyjne dopasowanie, jakie powinny osiągnąć tolerancje szlifowania wału, może zostać zakłócone przez ostre, niesfazowane końce, które przecinają powierzchnię wału lub rozrywają uszczelnienia łożyska podczas montażu.
Dodatkowo, takie wykończenie zmniejsza ryzyko wypadków podczas konserwacji i instalacji maszyny. Prawidłowo sfazowany koniec wału jest bezpieczniejszy dla konstruktorów maszyn, którzy rutynowo instalują i demontują bloki łożyskowe podczas ustawiania lub rekonfiguracji osi, zwłaszcza podczas pracy w ograniczonej przestrzeni wewnątrz ramy maszyny.